
В условиях, когда повсеместно идет четвертая промышленная революция (Индустрия 4.0) система прослеживаемости (англ. Traceability System) на современном производственном предприятии превратилась из факультативного инструмента контроля в фундаментальный элемент цифровой экосистемы управления. Исторически функция сквозного мониторинга ограничивалась учетом готовой продукции на складах и базовой логистикой. Однако сегодня, на фоне глобализации цепочек поставок, усложнения структуры изделий и ужесточения регуляторных требований, прослеживаемость охватывает весь жизненный цикл продукта — от входного контроля сырья и компонентов до этапов эксплуатации и последующей утилизации. Современная система прослеживаемости представляет собой комплексное интеграционное решение, объединяющее аппаратные средства автоматической идентификации (RFID-метки, DataMatrix-коды, штрихкодирование) со специализированным программным обеспечением (MES, ERP, WMS, PLM).
Основная цель такой системы — создание «цифровой тени» каждого изделия или партии, фиксирующей генеалогию продукта, параметры технологических процессов, условия транспортировки, а также ФИО операторов и серийные номера использованного оборудования. Это позволяет достичь абсолютной прозрачности («гранулярности») производства, гарантируя оперативный доступ к информации о происхождении любого дефекта или отклонения.
Внедрение систем прослеживаемости обусловлено не только внутренним стремлением предприятий к оптимизации, но и внешним давлением рынка: клиенты требуют подтверждения качества, государства вводят обязательную национальную маркировку товаров, а концепции бережливого производства (Lean Production) и Six Sigma физически не могут функционировать без точных, объективных данных с каждого рабочего места.
Характерные примеры применения технологии
В зависимости от отрасли, системы прослеживаемости решают специфические высокотехнологичные задачи. Ниже приведены ключевые сценарии использования в различных индустриях.
- Автомобильная промышленность (Automotive)
Автопром является пионером в глубоком внедрении сквозного мониторинга из-за высочайших требований к безопасности.
- Сценарий: Контроль критически важных узлов (двигатель, тормозная система, подушки безопасности).
- Реализация: На блок цилиндров двигателя наносится лазерная маркировка (DPM — Direct Part Marking). На каждом этапе сборки роботы или операторы сканируют этот код. Система фиксирует не просто факт установки детали, но и точный крутящий момент электронного гайковерта при затяжке болтов, а также фиксирует данные ультразвукового контроля скрытых швов.
- Эффект: Если через два года обнаружится заводской брак конкретной партии металла, автоконцерн не будет отзывать миллион машин по всему миру. Система позволит локализовать проблему и отозвать ровно те 247 автомобилей, в которых использовался бракованный металл, что экономит миллиарды рублей и сохраняет репутацию бренда.
- Фармацевтическое производство
В данной сфере прослеживаемость жестко регламентирована международными стандартами (например, GMP, FDA 21 CFR Part 11) и национальными системами маркировки (в РФ — «Честный Знак»).
- Сценарий: Защита от контрафакта и соблюдение температурного режима (Cold Chain).
- Реализация: Каждая пачка лекарства получает уникальный криптографический код DataMatrix. На уровне паллет и коробов применяются агрегированные коды. При транспортировке термолабильных препаратов (например, вакцин) в контейнеры закладываются BLE-датчики или RFID-логгеры, непрерывно записывающие температуру в пути.
- Эффект: На склад дистрибьютора поступает полная история продукта. Если в процессе доставки температурный режим был нарушен хотя бы на 15 минут, система автоматически заблокирует данную партию к отгрузке в аптеки, предотвращая попадание некачественного препарата потребителям.
- Электронная и приборостроительная промышленность
Производство печатных плат (SMT-линии) включает монтаж тысяч микроскопических компонентов на высокой скорости.
- Сценарий: Управление генеалогией компонентов (Component Genealogy).
- Реализация: На текстолит платы наносится микро-DataMatrix код размером менее 2х2 мм. При вставке катушки с чипами в питатель установщика SMD система считывает штрихкод катушки и сопоставляет её с ID платы.
- Эффект: Формируется покомпонентная карта изделия. В случае выхода прибора из строя у конечного потребителя, инженеры могут мгновенно поднять архив и узнать, из какой именно партии кремниевых пластин был изготовлен конкретный транзистор на плате, и на каком станке происходила пайка.
- Пищевая промышленность (Food & Beverage)
Безопасность продуктов питания напрямую зависит от скорости реагирования на биологические или химические угрозы.
- Сценарий: Отслеживание «от поля до прилавка» (Farm to Fork).
- Реализация: При производстве мясной продукции система связывает ID ушной бирки животного, поступившего с фермы, с номерами технологических партий разделки, рецептурными картами замеса специй и, наконец, с кодами готовых упаковок колбасы.
- Эффект: В случае обнаружения опасных бактерий (например, сальмонеллы) в магазине, производитель за несколько минут определяет, какое сырье послужило источником заражения, какие еще продукты были произведены из этой же партии сырья, и где они сейчас находятся (на складе, в пути или в конкретных супермаркетах), чтобы оперативно изъять их из оборота.
Таким образом, система прослеживаемости трансформирует хаотичные потоки данных внутри завода в структурированный цифровой актив. Она минимизирует человеческий фактор, исключает возможность фальсификации технологических отчетов и обеспечивает предприятию устойчивость перед лицом любых рекламаций и проверок, превращая качество продукции из абстрактного лозунга в математически доказуемый факт.
Современное предприятие, которое занято в реальном секторе экономики и производит реальную продукцию, должно придерживаться высоких стандартов качества, при соблюдении условий наименьшей себестоимости для того, чтобы иметь хорошие рыночные позиции в текущей экономической ситуации. При расчете себестоимости следует учитывать все аспекты жизненного цикла изделия, которые включают производство, исполнение гарантийных обязательств, отзыв (при необходимости) несоответствующей продукции, постгарантийный ремонт и обслуживание. Процедуры, обеспечивающие прослеживаемость изделий, производственных операций, материалов и комплектующих, являются неотъемлемой частью процесса выполнения таких задач. Кроме того, эти процедуры разрабатываются с целью оптимального расходования ресурсов в процессе производства.
Во‑первых, система прослеживаемости предполагает визуализацию информации о текущем статусе работ над изделием, а также данных об обеспечении производственных участков необходимыми ресурсами.
Во‑вторых, внедрение системы минимизирует риск ошибок использования некорректных комплектующих (материалов) и неправильных технологических приемов, связанных с человеческим фактором.
В‑третьих, система обеспечивает сбор и хранение исчерпывающих данных на протяжении всего жизненного цикла изделия, что позволяет точно определить причину возникновения несоответствий и минимизировать объем продукции, подлежащей отзыву, в случае возникновения такой необходимости.

Для того чтобы система прослеживаемости могла функционировать, нужно провести идентификацию готового изделия и всех его составных частей.
Идентификацию компонентов и материалов выполняет поставщик (производитель) путем нанесения на упаковку уникальных номеров, штрих-кодов и других обозначений.
Идентификация оборудования и персонала обеспечивается внедрением соответствующих процедур учета на самом предприятии-изготовителе, подобные меры описаны в стандартах предприятия и зависят от специфических особенностей организации производства.
Вопрос идентификации компонент и изделия в целом является несколько более сложным. Основная причина кроется в необходимости нанесения индивидуальной маркировки на объект, который получит конечный потребитель.
При размещении изделия на производстве заказчик передает изготовителю комплект конструкторской документации (КД), предназначенной для обеспечения выпуска продукции. В большинстве случаев в КД заказчика содержится информация о видах и способах маркировки готового изделия (дата производства, серийный номер, штампы о проведенных проверках и испытаниях и т. д.). Однако, к сожалению, такие виды маркировки не всегда удобны для идентификации изделия в системе прослеживаемости, поскольку они сложно поддаются автоматизации, в том числе из-за различия требований заказчиков к видам и способам маркировки. Кроме того, подобная информация плохо приспособлена для автоматического считывания в процессе производства. Возникает потребность в дополнительной маркировке, выполняемой по единому стандарту, утвержденному на предприятии-изготовителе.
Существует множество различных способов нанесения маркировки: наклейки (стикеры), маркировка красками, клеймение, гравировка, RFID-метки и т. п. Нанесенная маркировка должна быть устойчива к различным воздействиям в процессе производства и на протяжении всего жизненного цикла изделия и обеспечивать надежное и быстрое считывание автоматизированными средствами (сканерами).
Форма, размер и места нанесения маркировки обязательно согласуются с заказчиком выпускаемого устройства, чтобы избежать возможного недопонимания.
Но некоторые компании самостоятельно внедряют аналогичные системы на своих производствах и в сбытовых сетях. Для чего же они это делают? В первую очередь, чтобы гарантировать своим клиентам качество произведенной продукции (ведь, отсканировав код на продукции, покупатель может проследить весь путь канистры масла от производства до него, любимого покупателя). Т.е. производитель масла защищает покупателя от контрафактной продукции.
Во вторую очередь, производитель сам видит весь путь движения своей продукции по сбытовой сети и её фактические остатки у дистрибуторов и может оперативно, в случае роста спроса, обеспечить опережающее пополнение ассортимента дистрибуторов.
В-третьих, позволяет производителю заранее подготовится к внедрению системы “Честный знак”. Ниже мы расскажем, об одном из проектов, по внедрению такой системы.
Пример
Недавно был завершен очередной этап проекта внедрения системы прослеживаемости готовой продукции в компании, одного из отечественных производителей моторных масел.
Первыми этапами большого пути выступали внедрения системы управления складом на складах готовой продукции и сырья основных производственных площадках Заказчика, а также на площадках его основных дистрибьютеров и 3pl-операторов. Наличие WMS позволило приступить к следующим этапам автоматизации управления цепями поставок компании.
Система маркировки готовой продукции.
На каждой производственной площадке была установлена система индивидуальной маркировки выпускаемой продукции (аналогия ЕГАИС и Честного Знака).
В целях идентификации каждой выпущенной канистры, на линии розлива масел в канистры и бочки были установлены дополнительные системы маркировки (наклейки этикеток) и считывания. Данное оборудование обеспечило наклеивания и считывания индивидуальных этикеток с нанесённой на них 2D-штрих-кодом с переменной информацией.
На линиях розлива масел, после машин, обеспечивающих завинчивание крышек и проверки герметичности канистр, были установлены аппликаторы, наклеивающих напечатанные этикетки, и сразу за ними установлены многоплоскостные сканеры, проверяющие корректность нанесения штрих-кодов.
После того, как штрих-код канистр, упаковываемых в коробки, а также штрих-код коробок сканируется конвейерными сканерами, информация об этом попадает в специализированное ПО. Данное ПО в автоматическом режиме производит «привязку» номеров канистр, упакованных в коробку. Дополнительно в указанном ПО реализован механизм оповещения о не считавшейся этикетке. Также указанное ПО даёт команду на печать паллетной этикетки с индивидуальным номером паллеты и аппликатор приклеивает её на паллет. ПО в автоматическом режиме производит «привязку» к номеру паллеты номеров, установленных на неё коробок, и передаёт информацию о составе паллеты в систему управления складом (WMS), что означает автоматическое принятие продукции на склад. Товар появляется в системе управления складом, в виртуальной ячейке временного хранения.
После выхода паллеты с линии производства WMS-система в автоматическом режиме производит выбор и назначение ячейки хранения данной паллеты. Водителю погрузчика/штабелёра, также в автоматическом режиме, поступает задание на размещение продукции на складе с указанием конкретного адреса. Водителю погрузчика/штабелёра склада останется подъехать к паллету, вышедшей с производства, отсканировать ID паллеты и получить из системы управления складом адрес ячейки склада, куда её необходимо разместить.
Центральная система управления движением готовой продукции.
В последующем, информация о выпущенной продукции, переданная по интеграции в систему управления складом производственной площадки, автоматически передается в центральную систему управления движением готовой продукции Заказчика «Систему Консолидации», которая отслеживает все дальнейшее перемещения паллет/коробок/канистр или бочек как по территории Заказчика, так и между производственно-складскими площадками Заказчика, так и их отгрузку в адрес дистрибьютора.
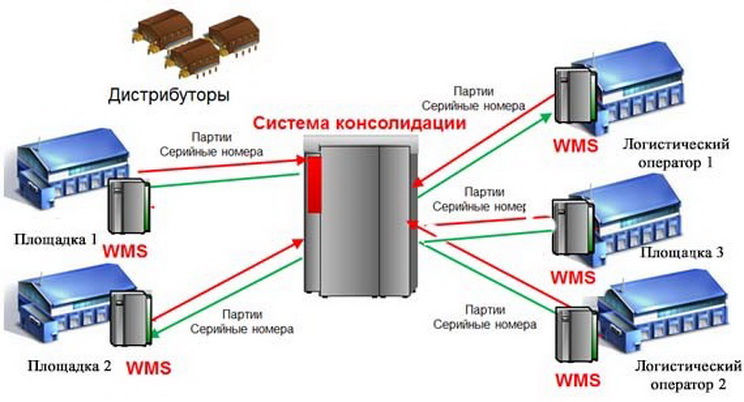
Из ERP-системы в Систему Консолидация в автоматическом режиме приходят задания на отгрузку продукции в адрес Клиента. Данное задание, по заложенным алгоритмам, распределяется между производственно-складскими площадками и в автоматическом режиме загружается в wms-системы соответствующих площадок. В результате на складах готовой продукции появляются задания на комплектацию Заказов на отгрузку. После сборки Заказов производится их отгрузка транспортом или напрямую Покупателю (Дистрибутору) или на логистическую площадку, где будет сформирован консолидированный Заказ с различных производственно-складских площадок.
На логистических площадках также установлены wms-системы, интегрированные с Системой Консолидация, в которые из ERP-системы, в автоматическом режиме поступают задания на сборку консолидированных Заказов и их отгрузку Покупателям (Дистрибуторам) с обязательной передачей информации по индивидуальным номерам канистр/коробок/паллет.
В Системе Консолидация отслеживается информация по движению транспорта с отгруженной продукцией (номер транспортного средства, данные водителя, данные груза (включая номера канистр, коробок, бочек, паллет), время выезда с площадки погрузки, время поступления на площадку разгрузки).
Отпуск готовой продукции конечным покупателям
Из ERP-системы, через Систему Консолидации, в Мобильное Приложение Дистрибутора (мобильная версия Системы Консолидация) в автоматическом режиме Дистрибуторам поступают документы со всей информацией по отгружаемой в их адрес продукции, а также информация о том, для кого предназначена та или иная партия продукции (розничная продажа или данные конечного покупателя, который должен будет получить Заказ).
Представитель Дистрибутора с помощью Мобильного Приложения Дистрибутора, установленного на обычный смартфон, производит приемку поступившей продукции, а также отгрузку, со сканированием серийных номеров продукции, конечным потребителям. По факту сканирования вся информация о произведённой отгрузке в автоматическом режиме поступает в Систему Консолидации и передается в ERP-систему Заказчика. Наличие базы данных о движении продукции позволяет, опять-таки, при помощи мобильного приложения, устанавливаемого на обычный смартфон, отследить путь каждой бочки или канистры. Столь же легко выявляется поддельная продукция, нередко появляющаяся на рынке, поскольку штрих-коды на ней либо несут несуществующую информацию, либо дублируют коды продукции, которая уже завершила свой продажный цикл.
Реализованная система позволяет обеспечить сквозную прослеживаемость движения готовой продукции от производства до, фактически, конечного покупателя. Что позволяет гарантировать Покупателям качество приобретаемой продукции и избежать приобретения подделки.
Заключение
Система прослеживаемости на современном производстве прошла путь от утилитарного инструмента складского учета до стратегического ядра концепции Индустрии 4.0. В условиях жесткой рыночной конкуренции и глобализации поставок она обеспечивает предприятию «цифровую прозрачность», связывая воедино физические объекты и информационные потоки. Внедрение сквозного мониторинга позволяет радикально снизить издержки на отзыв продукции, минимизировать объем брака за счет оперативного выявления дефектов и гарантировать клиентам и регуляторам безупречное качество. Прослеживаемость перестает быть статьей расходов и становится ключевым фактором инвестиционной привлекательности и технологической зрелости бизнеса.
Перспективы развития технологии
В ближайшие годы эволюция систем прослеживаемости будет определяться синергией с другими сквозными технологиями цифровой экономики:
- Искусственный интеллект и предиктивная аналитика: Переход от констатации фактов («что и где произошло») к прогнозированию («где возникнет узкое место или дефект»). ИИ будет анализировать генеалогию миллионов изделий, выявляя скрытые закономерности между микросбоями оборудования и качеством финального продукта.
- Блокчейн в цепочках поставок: Интеграция внутренних систем предприятия с децентрализованными реестрами. Это обеспечит абсолютную неизменяемость данных о происхождении товара при передаче между независимыми участниками рынка (поставщик — завод — логист — ритейлер).
- Развитие промышленного интернета вещей (IIoT) и умной маркировки: Переход на биоразлагаемые печатные датчики и активные RFID-метки нового поколения. Они смогут передавать информацию в режиме реального времени без участия оператора со сканером, непрерывно фиксируя не только местоположение, но и внутреннее состояние изделия.
Часто задаваемые вопросы (FAQ)
- В чем разница между прослеживаемостью «вперед» (Tracking) и «назад» (Tracing)?
- Tracking (вперед): Позволяет узнать текущее местоположение конкретного изделия или партии в цепочке поставок (например, где сейчас находится деталь с серийным номером №12345).
- Tracing (назад): Позволяет восстановить всю предысторию уже готового изделия (например, из какого сырья, на каком станке и в какую смену был собран этот бракованный узел).
- Что выбрать для маркировки: RFID или штрихкоды / DataMatrix?
- DataMatrix/Штрихкоды: Оптимальны при ограниченном бюджете и прямой видимости деталей. Наносятся лазером прямо на металл (DPM) или печатаются на этикетках. Требуют физического сканирования каждого кода.
- RFID: Идеален для автоматизации без участия человека. Позволяет считывать сотни меток одновременно без прямой видимости (например, внутри закрытой коробки). Стоит значительно дороже и чувствителен к металлическим поверхностям или жидкостям.
- Сколько времени занимает внедрение такой системы и от чего зависит её стоимость?
- Внедрение базовой системы на отдельном участке занимает от 3 до 6 месяцев, тогда как построение сквозной системы на крупном заводе может длиться более 1–2 лет. Стоимость напрямую зависит от степени автоматизации (ручные сканеры или роботизированные посты), необходимости интеграции со старым оборудованием и выбранного типа маркировки.
- Как система прослеживаемости помогает бороться с контрафактом?
- Система присваивает каждой единице товара уникальный цифровой паспорт (криптокод), который невозможно подделать или продублировать. При попытке повторно ввести в оборот код с тем же номером система мгновенно блокирует транзакцию и сигнализирует о появлении двойника-контрафакта.
Источники: https://up-pro.ru/, https://a-contract.ru/


