

Современное машиностроение находится в эпицентре жесткой технологической гонки, где ключевым фактором выживания становится не просто объем выпускаемой продукции, а её себестоимость и бесперебойность основного производственного цикла. В условиях полной автоматизации и усложнения оборудования любая незапланированная остановка любого конвейера или поломка обрабатывающего центра с ЧПУ оборачивается для предприятия катастрофическими финансовыми потерями, срывом контрактов и репутационным ущербом. В поисках идеальной формулы операционной эффективности машиностроительные гиганты все чаще обращаются к методологии, перевернувшей представление об управлении активами, — системе всеобщего обслуживания оборудования (Total Productive Maintenance, традиционно развивавшейся в синергии с концепцией TRM — Total Reliability Management, или Тотального управления надежностью).
Исторические корни этого подхода уходят в послевоенную Японию 1960–1970-х годов. В эпоху бурного восстановления и индустриализации японские инженеры осознали, что классическая американская модель «ремонта по факту поломки» (Breakdown Maintenance) исчерпала себя. Пионером нового мышления стала компания Nippondenso (поставщик электрокомпонентов для Toyota), которая первой делегировала обязанности по ежедневному уходу за станками самим операторам. Этот шаг трансформировался в концепцию TPM/TRM, официально сформулированную Сэйити Накадзимой в рамках Японского института производственного обслуживания (JIPM). Суть революции заключалась в переходе от парадигмы «Я производственные показатели выполняю, а ты — ремонтируй» к коллективной ответственности: «Мой станок — моя ответственность». Система TRM расширила этот базис, интегрировав глубокий инженерный анализ рисков, прогнозирование отказов и жесткий контроль надежности на всех этапах жизненного цикла оборудования.
Сегодня внедрение TRM на машиностроительном предприятии — это не просто смена регламентов техобслуживания, а глубинная трансформация корпоративной культуры и инженерных процессов.
Примеры практического применения технологии в современном машиностроении:
- Автомобилестроение (Опыт концерна Toyota / КамАЗ): При производстве блоков двигателей критически важна точность расточки цилиндров. Внедрение TRM с акцентом на автономное обслуживание позволило операторам выявлять микровибрации шпинделя по изменению звука и температурным датчикам до того, как станок начнет выпускать брак. В результате показатель OEE (общей эффективности оборудования) на линиях механической обработки вырос с 72% до 88%, а объемы брака снизились вчетверо.
- Тяжелое и энергетическое машиностроение (Опыт Siemens / Силовые машины): При обработке крупногабаритных роторов турбин на карусельных станках незапланированный останов может привести к порче уникальной заготовки стоимостью в миллионы рублей. Применение инструментов TRM (таких как RCM — надежностно-ориентированное обслуживание и FMEA-анализ отказов) позволило перевести критические узлы на предиктивный сервис. Система непрерывно мониторит состояние подшипников и гидравлики, сдвигая обслуживание на технологические окна между операциями.
- Авиастроение: На заводах по производству фюзеляжных панелей и элементов шасси, где используются сложные 5-осевые фрезерные комплексы, внедрение TRM связало операторов, службу главного механика и инженеров по качеству в единый контур. За счет стандартизации ежедневной чистки, смазки и ранней диагностики люфтов удалось сократить время внепланового простоя оборудования на 45% за первые 18 месяцев реализации программы.
Внедрение системы всеобщего обслуживания и управления надежностью — это стратегический вызов для менеджмента. Данная статья предлагает пошаговое руководство по развертыванию TRM на машиностроительном заводе: от преодоления ментального сопротивления персонала на пилотных участках до оцифровки процессов ТОиР и расчета экономического эффекта.
TPM относится к эффективным инструментам, входящим в состав концепции “бережливого производства” и применяется для управления технологическим оборудованием с целью увеличения эффективности его обслуживания, включая текущие и внеплановые ремонты. Основная цель TRM заключается в полном устранении основных убытков, которые возникают по причине выхода из строя оборудования, когда требуется время на его переналадку и настройку. Помимо этого, концепция включает мероприятия, направленные на устранение отказов оборудования со снижением производительности по причине дефектных комплектующих и др. Термин “всеобщее техническое обслуживание” в названии этой концепции подразумевает включение в процесс повышения эффективности оборудования не только различных служб компании (снабжение, логистика, администрация, управление персоналом), но и привлечение операторов к работам по уходу и техническому обслуживанию.
Базовые операции по техническому обслуживанию, такие как чистка, смазка, ежедневный технический осмотр, стандартизируются и вменяются в обязанности операторов. Таким образом, сотрудники службы главного механика освобождаются от рутинных операций и могут быть более эффективными и результативными на операциях, требующих их высоких компетенций.

Однако, как и любой другой инструмент, ТРМ должен применяться осознанно. Можно встретить лозунг “ТРМ —ноль дефектов, ноль потерь”. Следует различать дефекты и функциональные отказы оборудования, а также оценивать роль оборудования и его критичность для производства, прежде, чем выстраивать тактику его технического обслуживания. То есть ТРМ — как методология привлечения операторов к уходу и базовым операциям по техническому обслуживанию оборудования и как инструмент устранения потерь — это хорошо. А следование лозунгу “Ноль дефектов, ноль потерь” без учета выбранной стратегии технического обслуживания — это плохо.
Сотни компаний по всему миру нанимают дорогостоящих экспертов и тратят десятки часов тренингов для внедрения концепции TPM, забывая при этом спросить самых важных для своего производства людей. Ни один консультант не расскажет столько о вашем оборудовании, сколько ваши собственные сотрудники, которые его обслуживают. Какие вопросы стоит им задать, прежде чем начинать внедрение, и как разработать действенный и долгосрочный план, подскажет опыт малазийского машиностроительного предприятия. Для грамотного внедрения TPM, или всеобщего ухода за оборудованием, необходимо понимать, что самой точной информацией о том, как работает оборудование, какие у него слабые места и как можно их устранить, обладают именно те сотрудники, которые имеют к нему самое непосредственное отношение – операторы, ремонтные бригады, инженеры. И начинать внедрение TPM без этой информации – означает двигаться вслепую. Для получения более полного понимания того, как осуществляется работа с оборудованием на предприятии, помогут опросы сотрудников, непосредственно в этом задействованных.
Кроме того, проводя опрос, не помешает узнать представление сотрудников относительно их должностных инструкций и распределения ответственности. Полагая, что при своей квалифицированности ваш персонал точно знает, кто и за что несет ответственность, вы можете быть неприятно удивлены. Об этом свидетельствуют результаты опроса, проведенного на машиностроительном предприятии в Малайзии, который был выбран нами в качестве примера проведения внутреннего аудита и разработки на его основании пошаговой стратегии внедрения TPM.
Результаты опроса
Разработанная анкета была призвана отразить текущее положение вещей в цехах и мнение сотрудников о процессе технического обслуживания. Ее сильной стороной является направленность не только на операторов, но и на опосредованно вовлеченных в процесс работы с оборудованием сотрудников – инженеров, контролеров-супервайзеров, специалистов по техническому обслуживанию. В ходе этого исследования также были собраны данные для анализа общей эффективности оборудования – в частности, гибочных прессов, поскольку эти станки играют ключевую роль на данном предприятии.
Результаты исследования показали, что профилактическое обслуживание осуществляют только 60,53% операторов, 7,89% сотрудников вообще не занимаются профилактикой а 31,58% имеют исключительно слабое представление о процедуре техобслуживания.
В настоящий момент у компании есть разработанные инструкции по проведению технического обслуживания. Мероприятия распределены на три группы в зависимости от частоты их выполнения: ежедневной, еженедельной или ежемесячной. Хотя более половины операторов ежедневно выполняют мелкие работы по уходу за оборудованием (например, смазывают механизмы), лишь некоторые из них знают, как делать это правильно. Кроме того, большинство работников ограничиваются лишь ежедневными обязанностями, пренебрегая еженедельными и ежемесячными – такими, как смазка ходовых винтов или проверка уровня гидравлического давления.
Таблица 1: Обзор состояния оборудования
| Респондент | Рабочее оборудование в хорошем состоянии? (%) | ||
| Да | Не уверен | Нет | |
| Инженер | 40 | 20 | 40 |
| Контролер | 57,1 | 42,9 | |
| Оператор | 45,2 | 29 | 25,8 |
| Специалист по техобслуживанию | 100 | ||
| ИТОГ | 35,6 | 31,1 | 33,3 |
Для грамотного и профессионального технического обслуживания необходимо соответствующее обучение. Как следует из таблицы 1, только 35,6% работников предприятия считают, что оборудование находится в надлежащем состоянии, а в ходе личной беседы операторы указали на то, что станки могут работать бесперебойно в течение долгого времени, но иногда возникают небольшие проблемы, которые мешают им достигнуть им оптимальной производительности. Операторы устраняют сбой, но реальная причина остается. Это свидетельствует о наличии как мелких, так и более серьезных неисправностей оборудования, которые вызывают регулярные сбои. Тщательная диагностика оборудования может предотвратить превращение мелких сбоев в серьезные неполадки, которые могут привести к окончательной поломке техники, однако она не проводится.
Все контролеры недовольны производительностью оборудования, а специалисты по техническому обслуживанию единогласно заявляют о необходимости внедрения улучшений. Окончательные результаты указывают на то, что оборудование требует более тщательного, продуманного технического обслуживания, – с этим соглашаются практически все сотрудники производственного отдела. Выход предприятие видит в привлечении к решению этого вопроса всех участников производственного процесса для составления графика проведения профилактических мероприятий.
Такая ситуация типична для многих производственных предприятий, и российские не являются исключением. Если руководство всегда в курсе крупных проблем в цехах, то мелкие неисправности, как правило, остаются вне поля зрения. Но совокупность таких сбоев серьезно подрывает производительность и, рано или поздно, приводит к повреждению оборудования. Поэтому при проведении аудита более полезным окажется лично побеседовать с операторами оборудования и специалистами по техобслуживанию, чем изучать отчеты начальников цехов.
Общее техническое обслуживание
В проведенном на малазийском машиностроительном предприятии опросе также рассматривалось отношение работников к необходимости технического обслуживания. Рис. 1 отражает мнение сотрудников о том, кто несет ответственность при поломке оборудования. Их просили оценить два утверждения: «поломка оборудования – не проблема оператора» и «специалисты по техобслуживанию несут полную ответственность за неисправности».
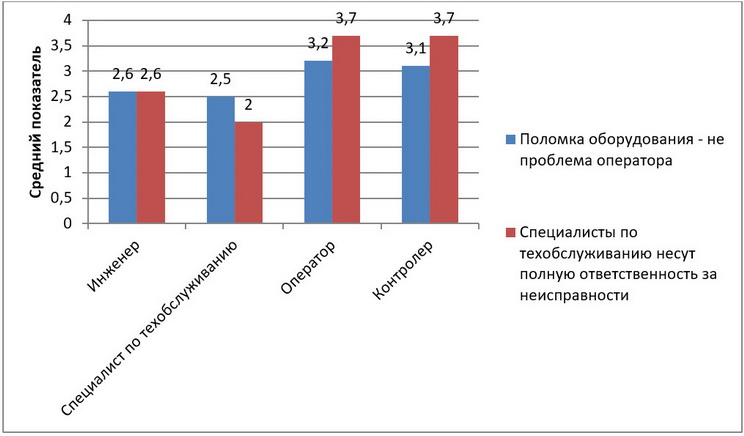
Рис. 1. Ответственность за поломку оборудования
Операторы и контролеры считают, что полную ответственность за ремонт станков должны нести специалисты по техническому обслуживанию. Более того, по их мнению, отказ оборудования не является проблемой оператора. Таким образом, они стараются избежать личной ответственности за состояние материально-технического обеспечения.
Работники цехов придерживаются традиционного разделения полномочий: производственный отдел отвечает за изготовление продукции, в то время как отдел технического обслуживания – за ремонт оборудования. Однако специалисты-ремонтники не разделяют такой позиции: по их мнению, отказ оборудования тоже влияет на производство, а некоторые поломки возникают из-за некорректного обращения с оборудованием или пренебрежения правилами эксплуатации.
Инженеры тоже выразили несогласие с точкой зрения рабочих цеха. По данным двум утверждениям мнение инженеров остановилось где-то посередине, на уровне показателя 2,6 (2 – не согласны, 3 – нейтрально). Они осознают роли специалистов по техническому обслуживанию и работников производственного цеха, но считают, что скорейшей починкой вышедшего из строя оборудования должен заниматься отдел техобслуживания, поскольку во время простоя оборудования оператор остается без работы. Вместе с тем они полагают, что специалистам по техобслуживанию следует разработать график проведения профилактического обслуживания, который должен соблюдаться оператором.
Из проведенного опроса следует неутешительный вывод: большинство работников не имеют четкого представления о своей роли в проведении технического обслуживания. Взаимодействие между техперсоналом и работниками цеха очень слабое. И прежде чем заниматься внедрением TPM российским предприятиям также стоит задаться вопросом, насколько четко ваши сотрудники знают свои обязанности и рабочие инструкции. Без этого понимания нельзя приступать к разработке плана внедрения TPM, иначе в ходе его реализации вы столкнетесь с серьезными трудностями.
Чтобы облегчить процедуру поддержания оборудования в рабочем состоянии, операторы должны понимать, что уход позволяет содержать оборудование в исправном состоянии и обеспечивает его оптимальную работу. Регулярное техобслуживание не только предотвращает поломку, но и помогает поддерживать высокую производительность и безопасные условия труда. Перечень преимуществ регулярного техобслуживания отображен в таблице 2.
Таблица 2: Преимущества технического обслуживания
| Инженер | Оператор | Контролер | Специалист по техобслуживанию | Средний показатель | |
|---|---|---|---|---|---|
| Предотвращает поломки | 4.60 | 3.84 | 4.43 | 5.00 | 4.07 |
| Облегчает управление | 4.40 | 4.29 | 4.29 | 3.50 | 4.31 |
| Повышает безопасность | 3.80 | 4.45 | 4.14 | 3.50 | 4.29 |
| Улучшает качество продукта | 4.60 | 4.35 | 3.86 | 4.00 | 4.29 |
| Сокращает количество инструментов | 3.80 | 4.16 | 3.57 | 4.50 | 4.04 |
| Повышает производственные возможности станка | 4.00 | 4.03 | 3.86 | 4.50 | 4.02 |
| Снижает себестоимость | 4.20 | 4.13 | 3.86 | 4.50 | 4.11 |
| Средний показатель | 4.20 | 4.18 | 4.00 | 4.36 | 416 |
Все сотрудники предприятия сходятся во мнении, что надлежащие меры по техобслуживанию принесут производству несомненную пользу. При этом специалисты-ремонтники придают ему принципиально важное значение, поскольку имеют наиболее полное представление о его роли; за ними следуют инженеры, операторы и контролеры. В целом, респонденты считают, что процедуры по уходу за оборудованием делают ежедневную работу оператора проще. Кроме того, техобслуживание играет существенную роль в обеспечении необходимого уровня безопасности на рабочем месте и поддержании качества продукции. Наименьшее значение придается тому факту, что должное техобслуживание расширяет производственные возможности оборудования. Этот вопрос редко обсуждается среди специалистов – возможно, именно поэтому так мало опрошенных признают важность регулярного ухода для усовершенствования техники. В концепции TPM повышение эффективности работы оборудования, напротив, является одним из ключевых факторов.
Автономное обслуживание
Вопрос, кто должен поддерживать оборудование в исправности, не менее важен, чем вопрос профилактического обслуживания, поэтому в рамках опроса целесообразно попросить сотрудников выразить свое мнение об автономном обслуживании и готовности его осуществлять.
Мнение работников малазийского предприятия отражает рис. 2.
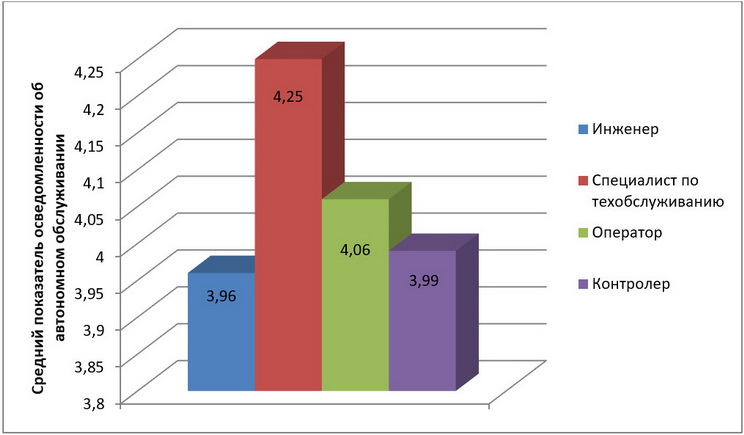
Рис. 2 Роль автономного обслуживания
В целом, все сотрудники (в первую очередь, специалисты отдела техобслуживания) поддерживают идею осуществления автономного обслуживания. Работники ремонтного отдела понимают, что автономный уход не умаляет важности их работы, а лишь немного облегчает груз их обязанностей. Идею автономного обслуживания также поддерживают операторы – они непосредственно работают с оборудованием и представляют, что требуется для содержания его в исправности. Они согласны с тем, что в рамках автономного обслуживания им придется выполнять некоторые процедуры самостоятельно. Ожидается, что в будущем операторы будут консультироваться с коллегами из отдела техобслуживания для совместной разработки подходящих мер по уходу за оборудованием.
В рамках автономного обслуживания операторы должны не только осуществлять плановый уход, но и ежедневно проводить осмотр и выполнять мелкие ремонтные работы. При ежедневной проверке операторы должны обращать внимание на самые важные элементы оборудования. В ходе детального опроса и обсуждения был сделан вывод, что специалисты по ремонту должны оказывать операторам поддержку при проведении ежедневных осмотров и указывать на возможные неисправности. Операторы же полагают, что хорошо знают свое оборудование, и вполне уверены в своей способности обнаружить неполадки.
Анализ общей эффективности оборудования
В ходе исследования также была проанализирована общая эффективность гибочных станков – основного производственного оборудования предприятия. На предприятии имеется в общей сложности 7 биговальных станков (A, B, C, D, E, F, G). В ходе сбора данных функционировали лишь 6 станков, а станок D находился в простое. Таким образом, общая эффективность станка D равнялась нулю, а его простой приводил к существенным потерям. Уровень общей эффективности оборудования на момент проведения исследования составлял 27,91% – в первую очередь, из-за бездействия одного из станков. При этом машина находится в рабочем состоянии, но просто не используется.
Таблица 3: Анализ общей эффективности оборудования.
| Станок | Доступность | Производительность | Качество | OEE (%) |
|---|---|---|---|---|
| A | 0,7826 | 0,6918 | 0,9830 | 53,22 |
| B | 0,7956 | 0,6583 | 0,9353 | 48,99 |
| C | 0,7991 | 0,7030 | 0,9480 | 53,26 |
| D | – | – | – | 0 |
| E | 0,7939 | 0,6857 | 0,9196 | 50,06 |
| F | 0,2992 | 0,5801 | 0,9325 | 16,19 |
| G | 0,7866 | 0,6701 | 0,9199 | 48,49 |
Если не учитывать станок D, общая эффективность оборудования составляет 44,32%, что также нельзя считать удовлетворительным показателем. Другими словами, производственный цех не может использовать свое оборудование на полную мощность. Станок F характеризуется самым низким показателем общей эффективности. Его коэффициент доступности составляет 0,2992, поскольку станок вышел из строя и более недели простаивал из-за отсутствия необходимых деталей.
Общая эффективность без учета поломок (станков D и F) составила 50,80%. Таков уровень продуктивности оборудования при его ежедневном использовании в производстве. Хотя он колеблется на уровне 40-50%, такой результат вполне предсказуем. В 1998 году, до внедрения TPM, средний показатель общей эффективности составлял около 55%. Из трех ключевых показателей, самым низким оказывается производительность (0,6818), за ней следует доступность (0,7917) и качество (0,9412).
Низкая производительность объясняется регулярно возникающими мелкими проблемами, в то время как доступность снижается из-за слишком долгих настроек и регулировок.
Заключение: Стратегический императив надежности в машиностроении
Внедрение системы тотального управления надежностью и всеобщего обслуживания оборудования (TRM/TPM) на современном машиностроительном предприятии — это не краткосрочный проект оптимизации издержек, а глубокая стратегическая трансформация всей производственной экосистемы. Переход от реактивного устранения аварий к проактивному управлению рисками отказов требует радикального пересмотра операционной философии: от высшего руководства до оператора на конкретном участке. Как показывает мировой и отечественный опыт, технологический суверенитет и конкурентоспособность в машиностроении сегодня определяются не только новизной станочного парка, но и способностью поддерживать его максимальную готовность и общую эффективность (OEE) при минимальных затратах. Интеграция автономного обслуживания, кросс-функционального взаимодействия и строгих инженерных методик анализа (RCM, FMEA) позволяет предприятию сформировать гибкую, устойчивую к внешним шокам производственную модель, где каждый отказ прогнозируется и предотвращается задолго до его фактического проявления.
Перспективы развития технологии: На пути к Индустрии 5.0
Эволюция систем TRM неразрывно связана с цифровизацией и концепцией интеллектуального производства. В ближайшие годы ключевыми драйверами развития методологии станут следующие направления:
- Цифровые двойники (Digital Twins) и Предиктивная аналитика: Интеграция физических TRM-процессов с виртуальными моделями оборудования позволит в реальном времени симулировать износ деталей. Прогнозные алгоритмы на базе искусственного интеллекта (AI) будут с точностью до часов определять остаточный ресурс узлов, автоматически формируя заказы на запчасти и корректируя графики ремонтных окон.
- IIoT-экосистемы и Граничные вычисления (Edge Computing): Массовое внедрение беспроводных датчиков вибрации, температуры и акустической эмиссии непосредственно в критические узлы станков обеспечит непрерывный сбор данных без перегрузки центральных серверов, делая диагностику мгновенной.
- Дополненная реальность (AR) в ТОиР: Использование AR-очков и планшетов операторами при автономном обслуживании и ремонтными бригадами при сложных операциях. Система будет визуально проецировать пошаговые инструкции, схемы смазки и показатели безопасности прямо на физический объект, минимизируя человеческий фактор.
- Переход к предписывающему обслуживанию (Prescriptive Maintenance): Технологии будущего будут не просто предупреждать о поломке, но и предлагать оптимальные сценарии действий: например, автоматически снижать режимы резания на станке для предотвращения аварии до завершения обработки ответственной детали.
Часто задаваемые вопросы (FAQ)
- Сколько времени занимает полноценное внедрение TRM на машиностроительном заводе?
Развертывание системы на пилотном участке (одна линия или цех) занимает от 6 до 12 месяцев. Полная трансформация крупного предприятия с вовлечением всех цехов и изменением корпоративной культуры требует от 3 до 5 лет непрерывной работы. - Как преодолеть сопротивление операторов, которые не хотят обслуживать станки, заявляя: «Мое дело — давать план, а ремонтом пусть занимаются слесари»?
Преодоление ментального барьера достигается тремя путями: обучением (демонстрация того, что чистый и настроенный станок облегчает их собственный труд), вовлечением в разработку стандартов (оператор сам решает, как ему удобнее проводить осмотр) и изменением системы KPI (включение показателей OEE и бережного отношения к оборудованию в формулу расчета премий). - Можно ли внедрить TRM, если на предприятии старый станочный парк со значительным износом?
Не только можно, но и необходимо. Внедрение начинается с этапа «возврата к базовому состоянию» (глубокая очистка, устранение всех скрытых дефектов, восстановление геометрии). Для старого оборудования TRM становится инструментом продления жизненного цикла и остановки лавинообразного роста ремонтных бюджетов. - В чем разница между классическим TPM и TRM?
TPM (Total Productive Maintenance) фокусируется преимущественно на вовлечении персонала, автономном обслуживании и ликвидации 8 видов потерь на производстве. TRM (Total Reliability Management) расширяет этот подход, добавляя жесткий инженерно-математический анализ надежности, управление рисками (RCM), оценку критичности активов и интеграцию с цифровыми системами управления надежностью. - Как оценить экономическую эффективность внедрения TRM на первых этапах?
Главными метриками эффективности на начальном этапе являются: рост коэффициента OEE на пилотном участке, сокращение частоты внеплановых остановов (MTBF — средняя наработка на отказ), снижение затрат на аварийные ремонты и уменьшение объема брака, вызванного некорректной работой оборудования.
Автор: Наталья Пристром
Источник: https://up-pro.ru/


