
В условиях глобальной экономики невидимая грань между успехом предприятия и его банкротством часто измеряется секундами и миллиметрами. Ежедневно компании по всему миру теряют колоссальные ресурсы из-за хаоса, скрытого в рутине: лишних движений сотрудников, затерявшихся на складе деталей или микротравм, останавливающих конвейер. Существует ли универсальный алгоритм, способный превратить хаотичное рабочее пространство в идеально настроенный механизм, где каждый элемент работает на максимуме эффективности? Система 5S — японская методология организации рабочего пространства — доказывает, что фундаментальные изменения начинаются с наведения элементарного, но строго структурированного порядка. Это не просто свод правил по уборке, а жесткая философия рационализации, которая связывает воедино эргономику, психологию поведения и экономическую выгоду. Корни методологии 5S уходят в послевоенную Японию середины XX века.
Страна, лишенная значительных природных ресурсов и переживавшая глубокий экономический кризис, остро нуждалась в прорывных методах управления. Именно тогда, в 1950-х годах, молодая автомобильная корпорация Toyota под руководством инженеров Таити Оно и Сигео Синго начала формировать принципы Производственной системы Toyota (Toyota Production System, TPS).
Японцы осознали: чтобы конкурировать с американскими гигантами вроде Ford, необходимо полностью ликвидировать муда (любые потери). Они взяли за основу американские методики научной организации труда (включая подходы Фредерика Тейлора и Генри Форда) и трансформировали их через призму национальной философии бережливости и дисциплины. Первоначально концепция существовала в виде нескольких базовых правил, но со временем кристаллизовалась в классические пять шагов, каждый из которых в японском языке начинается с буквы «S»:
- Seiri (Сортировка) — четкое разделение вещей на нужные и ненужные.
- Seiton (Соблюдение порядка) — организация хранения необходимых предметов.
- Seiso (Содержание в чистоте) — регулярная уборка и инспекция рабочих мест.
- Seiketsu (Стандартизация) — закрепление достигнутых результатов в инструкциях.
- Shitsuke (Совершенствование) — превращение правил в привычку и непрерывное развитие.
Экспорт этой системы на Запад в 1980-х годах под общим названием «Бережливое производство» (Lean Production) произвел революцию в мировом менеджменте, доказав, что японское экономическое чудо — это результат не везения, а точного расчета.
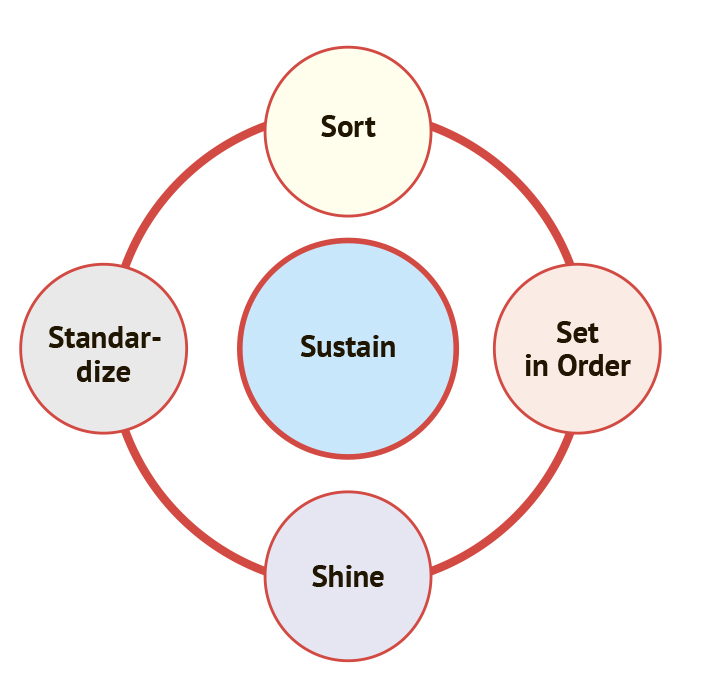
Рисунок 1. Что такое система 5S
Архитектура эффективности: примеры применения технологии
Сегодня 5S давно вышла за рамки классического машиностроения. Изменив облик тяжелой индустрии, она успешно адаптировалась к вызовам цифровой и постиндустриальной эпохи.
- Тяжелая промышленность и автомобилестроение: На заводах Boeing или Катерпиллар внедрение 5S начинается с разметки зон для каждого инструмента (метод «оконтуривания»). Если гаечный ключ отсутствует на своем месте, мастер видит это за долю секунды. Результат — сокращение времени на поиск оборудования на 40% и снижение уровня производственного травматизма, так как проходы всегда свободны, а опасные зоны четко промаркированы.
- Медицина и здравоохранение: В операционных блоках ведущих клиник мира концепция 5S спасает жизни. Строгая сортировка медикаментов и стандартизированное размещение хирургических инструментов минимизируют время проведения критических манипуляций. Врач не тратит драгоценные секунды на поиск зажима — его рука движется на уровне мышечной памяти.
- Сфера информационных технологий (Digital 5S): В ИТ-гигантах уровня Google принципы 5S применяются для организации виртуального пространства. Сортировка и очистка серверов от «цифрового мусора», стандартизация структуры папок и баз данных позволяют разработчикам находить нужные куски кода или документацию мгновенно, что повышает скорость выпуска программных продуктов.
Настоящая статья призвана детально разобрать анатомию системы 5S, изучить ее базовые постулаты и на конкретном примере отечественного предприятия показать, как пошаговое развертывание этой методики способно переломить траекторию развития компании, увеличив производительность труда и создав безопасную, мотивирующую рабочую среду.
Разработка и производство современной техники и сложного оборудования предъявляет весьма высокие требования ко всем производителям, а также повышенного внимания за контролем качества продукции и надежностью всех элементов производственной системы. Очевидно, что каждая компания стремится сократить затраты и повысить производительность труда, задав высокие стандарты в мотивации труда своих сотрудников. В настоящее время сисема 5S широко применяется во всем мире, и является признанным методом, способствующим повышению производительности и безопасности труда. В чем его суть, практическая польза, а также сложности применения на практике? В данной статье ответим на эти вопросы и приведем один интересный пример ее внедрения. Итак. Термин «5S» стал популярен в 1980-х годах в производственном секторе Японии.
В это время успехи компании Toyota Motor Corporation обоснованно связывали с Toyota Production System (TPS) – системой управления качеством производством. Одним из составляющих TPS был регламентированный способ организации рабочего места – «5S».

Как мы уже сказали выше, система 5S – это способ организации рабочего пространства, основанный на следующих принципах (рисунок 1).
Являясь, на первый взгляд, набором простых и очевидных правил, 5S призван сформировать определенную культуру. Это больше чем инструкции, это часть идеологии бережливого отношения к самому себе и своему рабочему окружению.
1. Сортировка. Освобождение рабочего пространства от ненужных предметов. В стандартном сценарии все предметы рабочего места разделяются несколько групп, в зависимости от частоты их использования:
- ненужные;
- необходимые редко;
- необходимые часто.
На основании проведенного анализа, принимается решение о хранении объекта на рабочем месте. На этом же этапе создают «Временный склад», на территории которого собираются предметы, ожидающие решения об их дальнейшем использовании или утилизации. См. также, как провести PEST-анализ.
2. Соблюдение порядка. В системе организации и рационализации рабочего места 5С этот принцип означает рациональное размещение объектов в пределах рабочей зоны (см. рисунок 2). Важно обеспечить безопасный и удобный доступ к рабочим предметам и объектам. Большое внимание уделяется визуализации: области хранения подписываются, выделяются цветом или светом и т. д.
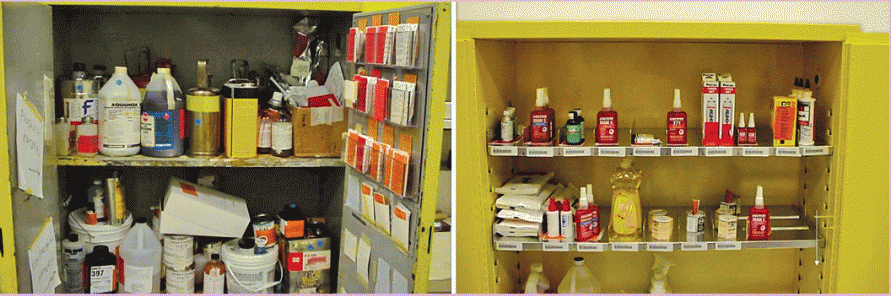 Рисунок 2. До и после применения этапов 1 и 2
3. Содержание в чистоте. Полная чистота производственных и офисных помещений, содержание оборудования и инструментов в исправности (рисунок 3). Важно обеспечить регулярную проверку рабочих на поддержание порядка и наличие неисправностей.
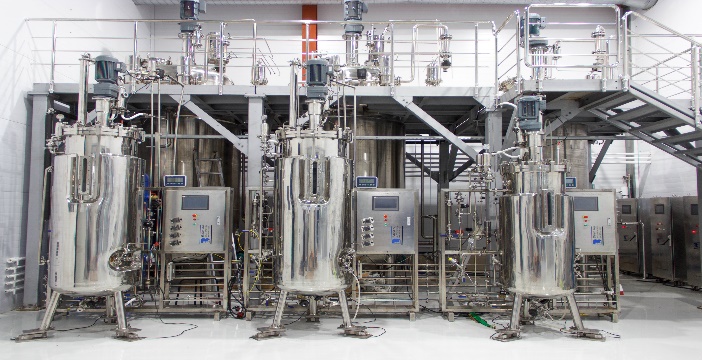 Рисунок 3. Пример применения этапа «Содержание порядка»
4. Стандартизация. Регламентация достижений предыдущих принципов. Необходимо сформировать пакет документов, например:
- информационные стенды (рисунок 4);
- схемы с указаниями местоположений объектов рабочей зоны;
- знаки обозначения опасных зон, зон временных складов и бракованной продукции;
- приказы, распоряжения, чек листы аудиторов;
- прочие предостережения и важные указания;
- краткие инструкции и памятки.
 Рисунок 4. Пример информационной доски
5. Совершенствование. Поддержание и улучшение выполнения установленных процедур первых четырех пунктов. Самая важная часть методологии организации рабочего места 5S. Обычно сотрудники компании способны сделать единовременное героическое усилие и внедрить сложные процессы. Но неизбежные ошибки первого внедрения и сила сформированных привычек стремительно возвращают процессы к исходной позиции (рисунок 5).Этот принцип призван преобразовать успешные решения 5С в культуру. Для этого необходимо продолжать контролировать исполнение положений принятых регламентов, создавать условия для предложений и их своевременного анализа, быть готовым признавать свои ошибки и меняться.
 Рисунок 5. Организация рабочего пространства в офисе. До и после 5S
Этапы перехода на систему 5S
Реализация принципов 5S в компании происходит в несколько этапов, структура и названия которых остаются на усмотрение компании. Хорошим обобщением возможных вариантов будет представление в виде стандартного цикла P-D-C-A (Plan/Prepare – Do – Check – Act, см. рисунок 6).
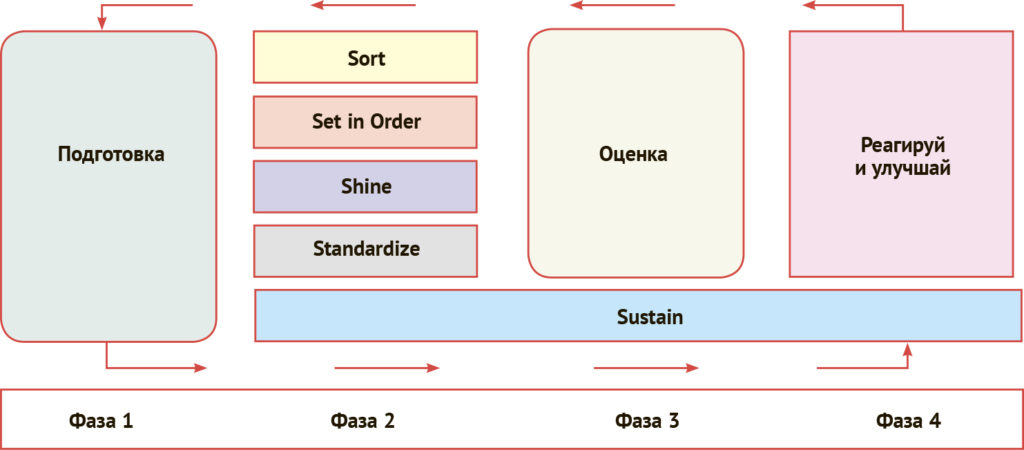
Рисунок 6. Фазы внедрения 5S
Результатом стандартизации должны стать пакет документов, регламентирующий предыдущие фазы 5S, система средств визуального контроля и информирования сотрудников
Фаза 1. Подготовка. Выполняет следующие задачи:
- Принимается решение о внедрении 5S.
- Определяется лидер проекта.
- Формируется команда проекта.
- Определяются целевые зоны изменений.
- Создается и исполняется план обучения.
- Диагностируется текущее состояние, создаются фотоотчеты.
- Определяются целевые показатели.
- Персонал информируется о планируемых изменениях.
Каждый из шагов важен. Акцент следует сделать на объяснении того, как 5S может способствовать повышению безопасности, предотвращению несчастных случаев на рабочем месте, снижению затрат, облегчению работы и т.д. Двигателем изменений станет топ-менеджмент компании, поэтому лидеру проекта необходимо выстроить эффективные коммуникации прежде всего с ними.
Фаза 2. Исполнение. Детальное планирование и исполнение принципов 5S.
2.1. Сортировка: определяются критерии сортировки, организовываются временные склады для условно лишних предметов, выполняется сортировка, организовывается утилизация ненужных предметов (см. таблицу 2).
Таблица 2. Пример критериев сортировки
| Решения | Частота использования предмета | Критерий |
| Ненужные | ||
| Не использовался в течение последнего года | Временный склад для принятия дальнейших решений | |
| Не используется в рабочем процессе | Временный склад для принятия дальнейших решений | |
| Не подлежит ремонту | Удалить | |
| Необходимые редко | Использовался не больше 3 раз за последние полгода | Хранить в пределах рабочей зоны на среднем расстоянии |
| Используется не чаще 2 раз в год | Хранить в пределах рабочей зоны на удаленном расстоянии | |
| Необходимые часто | Используется еженедельно | Хранить в пределах рабочей зоны на близком или среднем расстоянии |
| Используется ежедневно | Хранить в пределах рабочей зоны на близком расстоянии | |
| Используется ежечасно | Хранить в непосредственной близости либо носить с собой |
2.2. Соблюдение порядка. Продолжается тотальная инвентаризация с сопутствующей расстановкой вещей на определенные позиции. Примерами новых правил могут являться следующие:
- маркировка инструментов, оборудования и материалов любым заметным способом, например, используя цветовой код;
- хранение предметов рядом с местом их использования, согласно последовательности производственного процесса;
- похожие предметы хранятся вместе;
- определяется запас каждого вида необходимых предметов;
- запрещается хранение предметов навалом, в глубоких емкостях;
- обеспечивается свободный доступ к часто используемым предметам;
- используются инструментальные доски;
- размещение предметов должно быть безопасным и т.п.
Предметы и их маркировку следует подготовить не только для сотрудников, использующих их постоянно. Удобный доступ к предмету и обозначениям следует организовать для любого сотрудника, имеющего соответствующее право на использование предмета.
2.3. Содержание в чистоте. Этот пункт может играть ключевую роль на производственных площадках с высокими требованиями к чистоте. Например, микробиологическое производство особенно чувствительно к заражениям сторонними микроорганизмами. Спецификой технологического процесса определяется степень регламентации и контроля. Можно выделить несколько общих шагов:
- Делегируются назначения на уборку. Чистота — ответственность каждого сотрудника и рабочие места разделяются на разные зоны по степени требования к чистоте.
- Формируется расписание уборок и диагностике оборудования.
- Детализируются объекты чистки и проверки на функциональность.
- Определяются методы, инструменты и материалы, используемые при очистке и проверке оборудования.
- Уборка практикуется ежедневно, но по возможности, не занимает много времени.
Сочетание функций очистки и диагностики дефектов и поломок приводит к более комфортной и безопасной среде, создает лучшие условия для посещений сторонними людьми (например, кредиторами).
2.4. Стандартизация. Не представляет большой сложности для компаний в России. Десятилетия бюрократизации процессов сформировали высокий уровень компетенции в регламентации действий сотрудников. Но нередко за толстыми томами положений и регламентов теряется смысл этапа стандартизации, который заключается в постоянном улучшении процесса. На этом этапе документируются или улучшаются:
- должностные обязанности в части обеспечения чистоты и безопасности работы с оборудованием;
- инструкции по работе с оборудованием, правила эксплуатации;
- графики обслуживания и диагностики;
- средства визуального контроля;
- процедуры аудита рабочей зоны.
Результатом стандартизации должны стать пакет документов, регламентирующий предыдущие фазы 5S, система средств визуального контроля и информирования сотрудников.
Фаза 3 и 4. Оценка и совершенствование. Цель этих фаз в преобразовании принятых решений в образ мышления, в культуру бережливого отношения к производственному процессу, сотрудникам, материалам и оборудованию. Необходимо найти баланс между дисциплиной и собственным участием сотрудников в восприятии новых ценностей.
3.1. Оценка. Аудит исполнения принятых решений является обязательной частью проекта внедрения 5S. Примером чек листа, который можно использовать на этом этапе, является приложенный файл.
3.2. Реагируй и улучшай. Если процесс не работает, то не стоит спешить с поиском причин в сотрудниках. Нередко существуют объективные причины, о которых сотрудники по разным причинам не могут сообщить руководству. Важно стимулировать сотрудников на генерацию новых идей, но не в ущерб основным обязанностям. В этом случае важно не оставлять инициативы без ответа.
Использование системы организации и рационализации рабочего места 5S на практике
5S — это мягкий переход в бережливое производство. В идеале цели бережливого производства достигаются за счет коучинга и участия команды, но на практике свою эффективность чаще доказывают контроль, приказы и наложение незначительных штрафов. Почему так происходит?
Дело в том, что, говоря о 5S, мы говорим об изменении мышления. Как следствие, причины неудачного внедрения новой парадигмы — это чаще всего субъективные причины. И речь прежде всего о руководстве компании. Внедрение 5S с последующим переходом к этапам внедрения бережливого производства вскрывает большинство болезней, распространенных в той или иной мере, но на всех предприятиях. Сформулируем наиболее частые ограничения, с которыми приходится сталкиваться на практике:
- Отсутствие поддержки первого лица компании или его нежелание участвовать в проекте. Не стоит отпускать столь важный вопрос на самотек или на уровень формального подхода.
- Неэффективное совмещение деятельности руководителями. Руководители, имеющие доходы или интересы «на стороне», не могут уделять должного количества времени компании. Потери от найма таких сотрудников необязательно превышают выгоды, но практически всегда недооцениваются.
- «Управление по телефону». Если строите что-то новое, готовьтесь минимум на 70% находится «в поле», в данном случае — на производственной площадке.
- Ошибочное представление, что культура формируется для подчиненных, специалистов, но не для руководства. Культура формируется для всех в компании, воспитывается командный дух. Желание проводить лишнюю черту между топ-менеджментом и специалистами может навредить проекту.
- Неготовность первого лица принимать серьезные кадровые решения. В любом предприятии находится менеджер, пассивно или активно саботирующий изменения. От таких подчиненных рано или поздно приходится избавляться, но редко это происходит своевременно.
- Несправедливое решение в пользу нужных людей. Решение принимается не из принципа «лучше для компании», а из принципа «лучше для меня». Кто нужнее, тот и прав. Например, специалист отдела охраны труда на микробиологическом производстве настаивал на существенной реорганизации работы и смене позиций оборудования, считая текущее положение небезопасным. Однако главный инженер наотрез отказывался от изменений, ссылаясь на срыв производственных планов. Генеральный директор, понимая свою зависимость от главного инженера, принял решение в пользу текущего положения. В итоге случилась авария, в результате которой по счастливой случайности, люди не пострадали, но пострадало оборудование. В конечном итоге, замечания специалиста охраны труда были учтены, но компания понесла убытки.
- Нарушение дисциплины самим руководством.
- Публичная замена решений руководителя другим решением. Если решение подчиненного менеджера не нравится, лучше обсудить с ним лично. Это проблема общего руководства компанией, но она нередко обостряется при внедрении 5S, обостряется. Например, главный инженер принял решение в рамках своей компетенции и принципов 5S заменить устаревшее оборудование, как небезопасное. Генеральный директор публично отменил это решение, ссылаясь на бюджет, хотя стоимость оборудования была небольшой и главный инженер действовал в рамках своих полномочий. В итоге проект внедрения 5S был реализован без соблюдения принципов безопасности сотрудников в полной мере.
- Неумение делегировать задачи. Это проблема общего характера, но обостряется при внедрении проекта 5S. Применение 5S затрагивает все подразделения компании и является трудозатратным. При неумении расставлять приоритеты, проект рискует затянуться, и более того, может вызвать абсурдные дискуссии. На примере из реальной практики: на рабочих совещаниях проекта 5S генеральный директор уделял приоритетное внимание правилам пользования офисной кухней и столовой. Вместо того, чтобы отдать решение возникающих вопросов соответствующим службам и сосредоточится непосредственно на производственной площадке.
- Недостаток ресурсов для реализации проекта внедрения 5S.
- Нежелание том-менеджмента менять парадигмы и полная неготовность к рискам. Работа по стандартам 5S — это всегда дополнительные затраты и изменения. Иными словами, это инвестиции со своими рисками. Перестановка оборудования, загрузка производственного персонала могут показаться слишком высоким рискам и привести к отказу от проекта.
- Предвзятое отношение к определенным сотрудникам, функциям или департаментам. Приведем пример. В обязательной инвентаризации при внедрении 5S участвовали сотрудники бухгалтерии, с которыми у лаборатории «не сложились отношения». В итоге ненужного выяснения отношений, решение относительно простой задачи затянулось на месяц.
- Непонимание принципов работы новых методик первым лицом и топ-менеджментом компании.
- Невыполнение руководством обещаний и взятых на себя обязательств.
- Открытый или скрытый саботаж отдельных менеджеров. В этом случае руководителю проекта, внедряющего 5S, помогает работа с одним из подчиненных такого менеджера «напрямую». При этом приказом необходимо закрепить ответственность за самим менеджером, чтобы обеспечить его вовлеченность. Генеральный директор требует отчет не у специалиста, а у саботирующего менеджера, не нарушая при этом принципы субординации.
- «Аутсорсеры в штате». Речь идет о сотрудниках, которые не заточены на результат. Если есть причина, которая позволит отложить задачу, они ей обязательно воспользуются. При возможности, такие сотрудники переложат устранение причины на руководство, независимо от того насколько причина весома. Так как руководство часто перегружено, то решение важного вопроса откладывается, а «аутсорсер» получает законную причину ничего не делать.
Выводы
5S — это способ организации рабочего пространства, основанный на принципах бережливого отношения к сотрудникам, коммуникациям, оборудованию и материалам. Внедрение 5S — это процесс изменения мышления всех сотрудников компании. Чаще всего успех проекта зависит от наличия ресурсов и руководства компании к изменениям. Большое внимание стоит уделить общению с сотрудниками и контролю за исполнением принятых решений.
Пример применения
Как решать эти непростые задачи о внедрению системы 5С, демонстрирует компания «Русмайн Инжиниринг», где при помощи подходов бережливого производства формируется совершенно новая производственная культура.
«Русмайн Инжиниринг» – молодая производственная компания; мы начали самостоятельно производить оборудование для обогащения полезных ископаемых только с 2016 года, и на тот момент у нас абсолютно отсутствовала даже минимальная производственная культура. С ростом объемов производства пришли и проблемы: беспорядок на рабочих местах, сроки изготовления заказов постоянно срывались, поступали претензии по качеству от клиентов. Требовалось срочно принимать меры, иначе это грозило разрушением нашего бизнеса.
В свете этих проблем мы приняли решение испробовать технологию бережливого производства, ведь она уже зарекомендовала себя на рынке. Проект по улучшению компании занял более 1,5 лет и состоял из двух этапов.
Первый этап включал в себя внедрение технологии 5S на производственных площадях и длился 8 месяцев. Обучение прошли сотрудники разных отделов – слесари, технологи, конструкторы, коммерческий отдел и бухгалтерия. Мы старались охватить максимально широкий круг сотрудников.
Затем мы сформировали 5 кросс-функциональных команд, включив в них сотрудников из разных отделов, чтобы в случае перегрузки одного отдела работа не останавливалась. Для каждой команды определили капитана и выделили зоны для улучшения.

До внедрения 5С
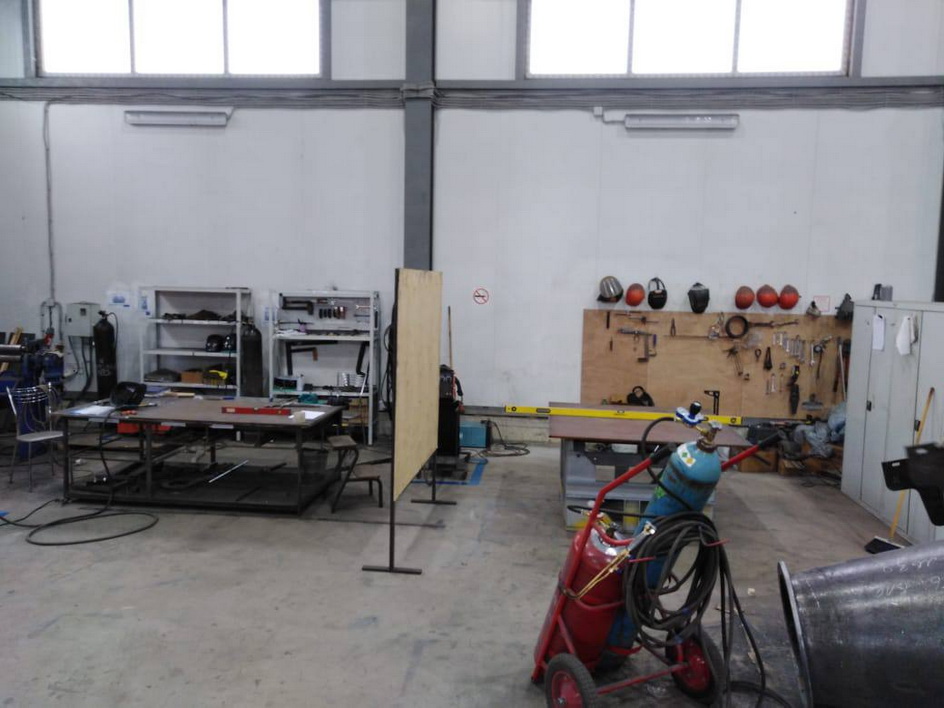
Первые результаты после внедрения 5С
 |
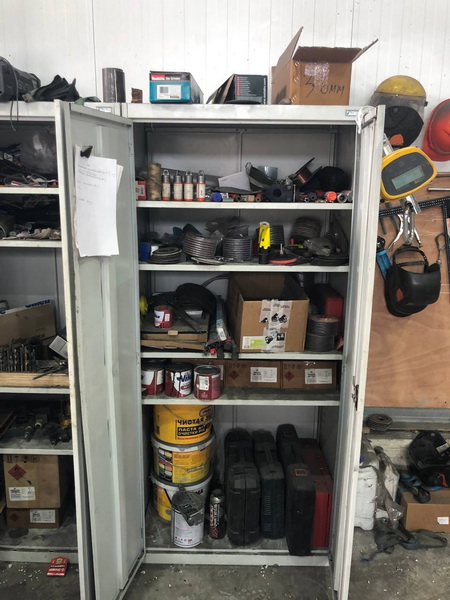 |
До внедрения 5С


После внедрения 5С
Каждая команда работала над своей зоной в течение недели, после чего в конце недели мы проводили онлайн-встречу с экспертами, чтобы оценить прогресс и наметить план на следующую неделю. В результате первого этапа проекта нам удалось достичь значений от 18 до 23 баллов по чек-листу 5S для каждой зоны (максимальный балл – 25).
В рамках второго этапа мы разработали карту создания ценности от момента заключения договора до отгрузки готового изделия в машину для транспортировки. Были построены карты потока для трех типовых изделий, выявлены «дыры» в процессах производства и разработаны корректирующие мероприятия.
В результате проведенного картирования мы обнаружили, что основное время тратится на этапе конструирования, согласования и исправления чертежей. Мы внесли ряд изменений, чтобы увеличить производительность конструкторского отдела, что привело к значительному росту производительности.

Обсуждение проекта
Мы осознавали, что насильно применять систему бережливого производства нельзя. Наша цель заключалась в том, чтобы показать сотрудникам, какую пользу может им принести бережливое производство. Мы старались демонстрировать, что новые подходы к работе могут быть лучше, быстрее и безопаснее для всех.
И наш подход сработал. Прошло уже больше года после завершения двух этапов проекта, и процесс улучшений и вовлечения сотрудников продолжает развиваться. Достигнутые результаты поддерживаются, что свидетельствуют о нашем успехе и правильно выбранной стратегии развития.
В планах компании «Русмайн Инжиниринга» на 2024-2025 годы – строительство нового производственного цеха, проектируя который мы стараемся учесть накопленный опыт применения 5С, продумываем оптимальные маршруты движения материалов и продукции, организовываем эргономичные производственные участки с целью исключить лишние перемещения и непроизводительные операции. На фундаменте системы 5С мы планируем наращивать производительность нашей компании по изготовлению гидроциклонов, магнитных сепараторов, а также прочего горно-обогатительного оборудования.
Заключение
Внедрение системы 5S — это не краткосрочная кампания по наведению внешнего глянца, а глубокая трансформация производственной культуры, требующая жесткой дисциплины и стратегического видения. Рассмотренный в статье практический пример наглядно доказывает: системный подход к организации рабочих мест способен без привлечения масштабных капиталовложений ликвидировать скрытые потери времени, оптимизировать логистику внутри цехов и минимизировать риски производственного травматизма. Стандартизация процессов и визуальный контроль создают прозрачную среду, в которой любые отклонения от нормы становятся заметны мгновенно. В конечном итоге методология 5S закладывает прочный фундамент для бережливого производства, превращая рабочее пространство в высокоэффективный, гибкий и безопасный инструмент достижения бизнес-целей.
Перспективы развития технологии: Индустрия 4.0 и Digital 5S
В эпоху четвертой промышленной революции классическая методология 5S переживает масштабную эволюцию, интегрируясь с передовыми цифровыми технологиями. На смену аналоговой разметке и бумажным чек-листам приходят решения класса Smart Factory (Умная фабрика).
- Цифровой мониторинг и AI: Камеры машинного зрения, оснащенные искусственным интеллектом, в режиме реального времени анализируют состояние рабочих зон, автоматически фиксируя загромождение проходов, отсутствие инструмента на штатном месте или нарушение сотрудниками правил безопасности.
- IoT и RFID-метки: Инструменты и динамическое оборудование оснащаются радиочастотными метками. Это позволяет полностью автоматизировать шаги Сортировки и Соблюдения порядка, отслеживая перемещение материальных ценностей на цифровом двойнике предприятия.
- Дополненная реальность (AR): С помощью AR-очков операторы получают контекстные подсказки по поддержанию стандартов рабочего места, а также интерактивные пошаговые инструкции по переналадке оборудования, что сводит человеческий фактор к минимуму.
Цифровизация не отменяет базовые принципы 5S, но выводит их на уровень предиктивного управления, делая процессы поддержания порядка и безопасности непрерывными и автономными.
Часто задаваемые вопросы (FAQ)
- Почему внедрение 5S часто наталкивается на жесткое сопротивление персонала и как его преодолеть?
Линейный персонал нередко воспринимает 5S как навязанную сверху дополнительную неоплачиваемую работу или завуалированную форму контроля. Преодолеть этот барьер можно только через вовлечение и обучение. Сотрудники должны увидеть личную выгоду: снижение физической усталости, удобство работы и безопасность. Важно поощрять инициативу снизу и внедрять систему нематериальной мотивации за лучшие рацпредложения. - Можно ли применять систему 5S в компаниях, не связанных с производством (например, в сфере услуг или ритейле)?
Да, принципы 5S универсальны. В офисах и сфере услуг методология трансформируется в концепцию Бережливого офиса или Digital 5S. Здесь объектами сортировки и упорядочивания становятся электронный документооборот, базы данных, организация рабочих столов на компьютерах и структура папок на серверах, что радикально ускоряет поиск информации и обработку клиентских запросов. - Сколько времени занимает полное развертывание системы 5S на предприятии?
Первые три шага (Сортировка, Соблюдение порядка, Содержание в чистоте) в рамках пилотного участка можно реализовать за несколько недель. Однако этапы Стандартизации и Совершенствования не имеют конечной даты. Переход 5S в статус устойчивой производственной философии и привычки у 100% сотрудников в среднем занимает от 6 до 12 месяцев непрерывной работы менеджмента. - Какие метрики (KPI) эффективнее всего использовать для оценки результатов внедрения?
Для оценки эффективности 5S применяются как прямые, так и косвенные показатели:
-
- Индекс 5S (определяется в ходе регулярных аудитов по чек-листам).
- Время протекания процессов (сокращение времени на поиск инструмента/материалов).
- Коэффициент частоты производственного травматизма (LTIFR).
- Коэффициент эффективности использования оборудования (OEE) за счет снижения времени на переналадку и очистку.
Автор основной части: Ильнар Фархутдинов
Автор дополнительной части: Русмайн Инжиниринг
Источники: https://upr.ru/, https://up-pro.ru/


