

Металлическая 3D-печать на пороге новой революции, которая меняет представление о возможностях металлообработки, выводя на передний план производительные методы прямого нанесения материи. В современном машиностроении, аэрокосмической индустрии, а также тяжелом секторе промышленности традиционные субтрактивные методы — такие как многоосевое фрезерование или точение — все чаще сталкиваются со своими технологическими и экономическими пределами. Стремление к снижению веса конструкций, минимизации производственных отходов и ускорению цикла вывода новых продуктов на рынок (Time-to-Market) заставило инженеров переосмыслить аддитивное производство. Однако если порошковые технологии (в частности, лазерное сплавление на подложке, LPBF) прочно заняли нишу изготовления небольших деталей со сложнейшей геометрией, то крупногабаритные узлы долгое время оставались за рамками возможностей трехмерной печати из-за высокой стоимости сырья и критически низкой скорости построения.
Исторический экскурс в эволюцию дуговой сварки и аддитивного производства указывает на то, что концепция послойного наплавления металла возникла задолго до появления термина «3D-печать». Еще в 1920 году американский изобретатель Ральф Бейкер запатентовал метод использования электрической дуги для послойного формирования металлических декоративных и функциональных изделий. Эта технология, фактически ставшая предтечей современного метода наплавления, опередила свое время и была забыта, поскольку промышленность того периода не располагала цифровыми системами автоматизированного проектирования (CAD) и роботизированными промышленными манипуляторами.
На протяжении почти столетия дуговая сварка плавящимся электродом (GMAW/MIG-MAG) и неплавящимся вольфрамовым электродом в среде инертного газа (GTAW/TIG) развивалась исключительно как способ неразъемного соединения деталей. Ситуация кардинально изменилась на стыке XX и XXI веков, когда синергия цифровых систем управления, прецизионной робототехники и сварочных инверторов нового поколения позволила вернуться к идее Бейкера на абсолютно новом технологическом уровне. Результатом этого эволюционного витка стало появление технологии WAAM (Wire Arc Additive Manufacturing) — аддитивного производства с использованием сварочной проволоки и электрической дуги в качестве источника энергии.
Немецкая компания Gefertec GmbH совершила качественный прорыв в этой области, запатентовав и коммерциализировав технологию 3DMP® (3D Metal Printing). Инженеры из Берлина первыми перевели концепцию WAAM из разряда перспективных лабораторных экспериментов в статус жестко контролируемого, стабильного и полностью интегрированного промышленного процесса. Суть технологии 3DMP® заключается в интеграции проверенного десятилетиями, доступного и относительно недорогого сырья — металлической проволоки — с прецизионными ЧПУ-станками (вплоть до 5-осевых обрабатывающих центров). Вместо использования дорогостоящих и пожароопасных металлических порошков, 3DMP® плавит стандартную сварочную проволоку в среде защитного газа, формируя заготовки с невиданной для порошковых систем скоростью — до нескольких килограммов наплавленного металла в час. При этом коэффициент использования материала (Buy-to-Fly ratio) приближается к идеальным показателям, радикально снижая объем последующей механической обработки.
Примеры практического применения технологии 3DMP® демонстрируют её колоссальный потенциал в модернизации ключевых отраслей глобальной экономики:
- Аэрокосмическая отрасль: Изготовление крупногабаритных элементов планера самолета и компонентов ракетных двигателей из титановых (Ti-6Al-4V) и никелевых (Inconel) сплавов. Вместо фрезерования детали из цельной поковки весом в несколько тонн, где до 90% ценного металла уходит в стружку, станки Gefertec наплавляют точную черновую заготовку, требующую лишь финальной чистовой обработки.
- Транспортное и тяжелое машиностроение: Производство массивных картеров, элементов подвески и турбинных лопаток для энергетического сектора. Технология позволяет в сжатые сроки выпускать единичные или мелкосерийные крупногабаритные стальные узлы без необходимости проектирования и отливки дорогостоящих литейных форм.
- Судостроение и ремонтная инфраструктура: Оперативное изготовление и восстановление гребных винтов, валов и крупного крепежа непосредственно на верфях или в портовых узлах. Это исключает недели простоев судов в ожидании дефицитных запасных частей.
Настоящая статья предлагает детальный технический разбор технологии 3DMP® от Gefertec GmbH. Мы рассмотрим физико-химические основы процесса дугового наплавления, проанализируем структуру металлургических свойств получаемых изделий, оценим экономическую эффективность метода в сравнении с традиционным литьем и ковкой, а также определим, почему подход Gefertec можно по праву считать вехой, разделяющей историю аддитивного производства на «до» и «после».
Осторожные предпочитают проверенное, успешные – лучшее. Эффективность любого производства определяется в первую очередь затратами на изготовление продукции. Поэтому независимо от моды, трендов, кривых хайпа и бизнес-кейсов рачительный собственник предприятия зачастую предпочтет наиболее экономичные и, как правило, традиционные, проверенные долгими годами практики технологии. Лишь немногие готовы рискнуть и взять на вооружение инновационные методы производства, инвестировать в новое поколение квалифицированных кадров, пройти сертификацию и зачастую долгий путь освоения новых технологий для получения результата, «как на рекламной картинке». Доказывать преимущества аддитивных технологий в процессе долгих переговоров с заказчиком, убеждать его провести сравнение с длительностью привычного технологического процесса, а также сделать анализ общей стоимости затрат по всем участвующим в производстве переделам приходится уже далеко не всегда. Сегодня в мире все больше тех, кто со вниманием относится к новшествам и инновациям, не противопоставляя их традиционному и многократно испытанному. Мы хотим познакомить вас с технологией, которая успешно сочетает в себе надежность и экономичность наработок прошлого и серьезный инновационный потенциал.
Для начала представьте себе аддитивную технологию, работающую с металлами и обладающую такими качествами:
- издержки производства на 60% меньше;
- коэффициент использованного материала 1,4–2;
- скорость 3D-печати до 600 см3/ч;
- более 100 доступных материалов, стоимость которых в 10 раз меньше металлопорошков;
- длина изготавливаемых деталей до 1,6 м в компоновке фрезерного станка (причем этот предел технологически преодолим);
- лучшие в отрасли механические свойства конечных изделий: отсутствие пористости и термических трещин, дендритная структура;
- мультиматериальная печать;
- отсутствие специальных требований к безопасности эксплуатации оборудования.

«Это невозможно», – скажут приверженцы зрелых металлопорошковых аддитивных технологий. «Не реально», – присоединятся к ним сторонники классических и проверенных многими десятилетиями технологий.
Знакомьтесь: инновационная аддитивная технология осаждения/наплавки металлической проволоки методом дуговой сварки в защитных газах 3DMP® (3D Metal Print). В основе этой технологии – уже давно известный метод дуговой сварки (Gas Metal Arc Welding – GMAW, GMA welding), широко и активно применяемый во всем мире. GMAW, в свою очередь, представлена ставшими традиционными процессами сварки, осуществляемыми как в среде инертного газа (Metal Inert Gas – MIG), так и в атмосфере активного газа (Metal Active Gas – MAG). Хотя всем известно, что сварка MIG/MAG может быть ручной, полуавтоматической или автоматической, здесь речь пойдет о полностью автоматизированном решении, поскольку только такое оборудование может называться аддитивным, используя в своей работе массивы CAD/CAM-данных для цифрового производства.
Технология 3DMP® компании Gefertec GmbH (Германия) работает с обычной сварочной проволокой из различных сталей и сплавов. Сварочная проволока представлена широчайшим ассортиментом и уже давно используется для MIG/MAG-процессов, причем ее производство во многих странах, включая Россию, также локализовано и стандартизировано.
Gefertec GmbH создана в январе 2015 года и является частью крупнейшей группы компаний Scansonic Group. Всего через два года от начала инвестирования Gefertec продемонстрировала небывалый успех благодаря революционному подходу, меняющему взгляд на аддитивные технологии. Компания активно развивается и уже представила три модели доступных по цене промышленных 3D-принтеров в трех- и пятиосевом исполнении.
Как это работает
Техпроцесс 3DMP® начинается с подготовки CAD-данных в используемой предприятием САПР и передачи геометрии модели в проприетарное программное обеспечение CAM 3DMP-Software для создания управляющей программы (рис.1). Далее в соответствии с G-кодами управляющей программы происходит автоматизированное движение блока с горелкой и одновременная с этим подача проволоки, которая расплавляется выделяемым дугой теплом. Как уже было сказано ранее, наплавка происходит в среде инертного/активного газа, а зачастую в многокомпонентных газовых смесях в зависимости от типа наплавляемого материала: аргона, аргон-гелиевой смеси, смеси на основе аргона и двуокиси углерода и некоторых других. Защитный газ изолирует расплавленный металл от газов в воздухе, препятствуя их отрицательному воздействию, а также обеспечивает необходимые свойства каждому навариваемому слою. Помимо этого, благодаря правильно подобранной газовой смеси добиваются устойчивости дуги, улучшения формы слоя, уменьшения разбрызгивания навариваемого металла.
После того как заготовка получена (при этом зачищать слои, удалять флюс или шлак не требуется), производится измерение отклонений полученной геометрии от геометрий модели для получения точного значения припуска. Эта процедура необходима для осуществления последующей механообработки для получения чистой поверхности и размеров, заданных чертежом. Механообработка может осуществляться на этом же оборудовании при оснащении опциональным фрезерным модулем или на другом станке. На практике величина припуска находится в пределах 1–3 мм в зависимости от используемого металла, диаметра проволоки и размера получаемой заготовки, что соответствует 7–10-му классу точности отливок.
Промышленных пользователей должно особенно порадовать использование широкого ряда материалов в виде стандартизированной и локализованной в производстве сварочной проволоки: алюминий, нелегированные, низколегированные и легированные стали, нержавеющие стали, титан и его сплавы, никелевые и медные сплавы и другие. Для проблемных материалов проволока может быть покрыта флюсом. В готовом же изделии налицо изотропная структура материала и практически полное отсутствие пористости, а микроструктура металла после наплавки близка к структуре «сырого».
Поскольку компания Gefertec в основном ориентируется на машиностроительную отрасль со среднеразмерными и крупногабаритными деталями, то, используя установки серии GTarc (рис. 2), можно «печатать» изделия, начиная от 100 мм, по любому габаритному размеру и заканчивая общим объемом 3 м3, с производительностью процесса до 600 см3/ч!
Сокращение производственных затрат на предприятии при использовании 3DMP® по сравнению с традицион-ной и рядом порошковых технологий может доходить до 60–70%. Так, при сравнении с последней это происходит за счет отказа от использования порошка и операций по его подготовке, ухода от необходимости поддерживать вакуум или защитную атмосферу во всей рабочей зоне. По сравнению с механообработкой здесь отпадает необходимость в изготовлении и хранении заготовок, в операциях обработки полного цикла из объемной заготовки: во фрезеровании, точении, сверлении отверстий, в нарезании резьбы. Также нет нужды в использовании большого количества инструмента и оснастки, в утилизации стружки, в отжиге и снятии напряжений, в горячем изостатическом прессовании (ГИП) и других влияющих на сроки и стоимость технологических операциях.
В качестве примера эффективности использования 3DMP® на производстве возьмем изготовление шейки вала из коррозионно-стойкой жаропрочной стали марки 12Х18Н9 двумя методами: полностью фрезеруя деталь из заготовки в форме прямоугольного параллелепипеда (рис. 3) и печатая заготовку с минимальным припуском и с последующей фрезерной обработкой (рис. 4).
Несложно представить затраты для получения подобного изделия при традиционном производстве фрезерованием цельной заготовки из титана (сырье, дорогостоящий инструмент, стружка, время работы оборудования, зарплата оператора и т.п.).
Предпочтения в использовании
Давайте попробуем проанализировать, для каких задач наиболее предпочтительно использовать ту или иную популярную металлическую аддитивную технологию (рис. 5). Для получения изделий высокой сложности и относительно высокой точности следует отдавать предпочтение SLM/EBM. На данный момент эти технологии дос-конально изучены, запущены процессы по сертификации, паспортизации материалов. Эти технологии имеют целую армию подражателей во многих странах мира. Качество напечатанных изделий пока является лучшим в отрасли и соответствует точному литью. Более того, эти технологии как нельзя лучше подходят для воплощения идей бионического дизайна, проектирования «по потокам сил». Наибольшее применение эти технологии сейчас находят в авиастроении, для изготовления деталей двигателей, в медицине и стоматологии для индивидуальных протезов и имплантатов, для создания формообразующих элементов пресс-форм, штампов.
Технология газопорошковой наплавки LMD/DED относительно нова, однако она хорошо зарекомендовала себя для изготовления средне- и крупногабаритных деталей для машиностроения и ТОиР. Высокая скорость построения, отличное металлургическое качество изделий, но менее качественная проработка конструктивных элементов дистанцируют эту технологию от SLM/EBM, но при правильной организации производства дополняют их возможности.
Порошковые аддитивные технологии SLM/EBM/DED требуют значительных капитальных и материальных затрат. Высокая стоимость оборудования и низкая скорость сплавления даже с применением нескольких энергетических источников ощутимо повышают стоимость нормо-часа. В итоге порошковый синтез будет всегда дороже традиционной механообработки. Если же мы для получения сравнительной оценки добавим стоимость сырья, которая при использовании сварочной проволоки на порядок дешевле порошка, то разница будет еще более значительной. Технология же 3DMP® в противовес может использоваться в целях сокращения стоимости материала, времени выполнения заказа и сокращения затрат.
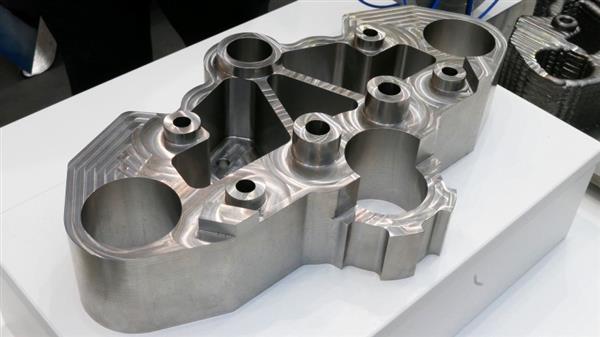
Безусловно, как и любая другая технология, 3DMP® не лишена недостатков и может быть применена в определенном сегменте работ. Обычно это достаточно крупные изделия: нервюры, лонжероны, кронштейны, баки для транспортировки жидкостей и газов, элементы газотурбинных двигателей. Если после технологий SLM/EBM/DED выполняется механическая обработка выборочных мест изделий, то после 3DMP® фрезерная обработка обязательна практически для всех поверхностей напечатанного изделия.
Не лишним будет отметить, что применение программных средств для генеративного дизайна (топологической/весовой оптимизации) выводит практически любую аддитивную технологию из «аутсайдеров» (по мнению некоторых недальновидных промышленников) в безоговорочные лидеры. Другими словами, проектирование изделия с новым инженерным мышлением дает фору «традиционщикам» при экономическом обосновании приобретения 3D-принтера. Ведь полный пересмотр узла (сборочной единицы) с целью упрощения, объединения деталей, топологической оптимизации дает возможность только аддитивным технологиям справиться с задачей такого производства. Это свойство применимо и к технологии 3DMP®, где предлагается вдобавок возможность мультиматериальной печати из двух или нескольких свариваемых между собой материалов за один технологический цикл.
С помощью технологии наплавки металлической проволоки впервые в аддитивной отрасли стало возможным одновременно:
- снизить инвестиции в основное и вспомогательное оборудование – более чем на 50% по сравнению с близкими технологическими решениями;
- отказаться от поддерживающих структур, правильное формирование которых для SLM/EBM-технологий компьютерными алгоритмами (в виде прямых, ветвящихся, древовидных, стеночных, объемных, комбинированных) зависит от опыта и искусства оператора;
- получить коэффициент использованного материала (Buy To Fly Ratio, BTF), равный 1,4–2, что с большим уважением было встречено ведущими авиакосмическими мировыми агентствами;
- выполнять высокоскоростную 3D-печать (сотни кубических сантиметров в час или несколько килограммов в час);
- обеспечить высокую безопасность работ и обслуживания оборудования, когда в отличие от порошковых технологий не требуются повышенные требования к системе фильтрации, специальная экипировка рабочего персонала, обслуживание и хранение металлопорошковых композиций;
- иметь потенциально неограниченную рабочую зону, расширяемую при помощи новой модификации 3D-принтера или использования одного или нескольких роботов;
- получать изделия максимально возможной плотности без необходимости ГИП.
Выживет сильнейший
Мы живем в эпоху развития и все более активного использования аддитивных технологий, разработчики которых прикладывают массу усилий, чтобы занять свое место в набирающей обороты «Индустрии 4.0». Подобно львиному прайду, цифровая экономика будет безжалостна к слабым и непродуктивным членам «аддитивного семейства», поэтому в нем останутся наиболее эффективные технологии (несколько десятков) со сменой альфа-технологий каждые несколько лет. На наш взгляд, аддитивное производство из пластмасс, металла, керамики, композитов, пескобетона стоит на пороге перемен. Например, чего стоит потенциал новых разработок Evolve Additive Solutions, HP, Carbon3D, AddUp, EOS, MX3D, GE, XJet, 3D Systems, Desktop Metal, BeAM, «Анизопринт», Stratasys, Apis Cor. Технология 3DMP® имеет все шансы занять почетное место в этом прайде, как наиболее экономичный аддитивный метод для производства металлических заготовок простой и средней сложности.
Заключение
Внедрение проволочной технологии 3DMP® компании Gefertec GmbH знаменует собой тектонический сдвиг в парадигме промышленного производства, переводя аддитивные методы из категории инструментария для быстрого прототипирования в статус базовых технологий тяжелого машиностроения.
Сочетание надежности классической дуговой сварки, доступности стандартизированного проволочного сырья и прецизионной точности современных ЧПУ-платформ позволило преодолеть ключевые ограничения аддитивного сегмента — высокую стоимость заготовок и жесткие лимиты на их габариты. Технология доказала свою экономическую и технологическую состоятельность, обеспечивая радикальное снижение коэффициента Buy-to-Fly (соотношения веса исходного сырья к весу готовой детали) и сокращая производственный цикл с месяцев до считанных дней. Процесс 3DMP® не просто замещает традиционное литье, ковку и многоосевое фрезерование, но и открывает новые горизонты для проектирования оптимизированных биметаллических и градиентных структур, которые ранее были недостижимы методами субтрактивной обработки.
Перспективы развития технологии
Дальнейшая эволюция технологии 3DMP® и оборудования Gefertec неразрывно связана с цифровизацией производства и глубокой интеграцией концепций Индустрии 4.0. Среди ключевых векторов развития выделяются следующие направления:
- Интеграция искусственного интеллекта и машинного зрения: Разработка систем сквозного мониторинга в реальном времени (in-situ monitoring). Внедрение нейросетевых алгоритмов позволит непрерывно анализировать геометрию сварочной ванны, температурные поля и электрические параметры дуги. Система сможет превентивно корректировать траекторию движения и параметры тока, полностью исключая появление внутренних дефектов (пор, несплавлений) непосредственно в процессе печати.
- Развитие мультиметаллических и градиентных материалов: Переход от мономатериальных структур к послойному синтезу деталей из различных сплавов. Возможность динамической смены или одновременной подачи нескольких типов проволоки позволит создавать изделия с локально изменяющимися физико-механическими свойствами (например, коррозионностойкая оболочка на детали из конструкционной стали или жаропрочная кромка лопатки).
- Гибридизация оборудования: Создание закрытых производственных ячеек, совмещающих в едином рабочем пространстве модули высокопроизводительного наплавления 3DMP® и узлы прецизионного чистового фрезерования. Такой подход обеспечит получение готовой детали высокоточной геометрии за один технологический установ.
- Стандартизация и глобальная сертификация: Расширение нормативной базы международных стандартов (ISO/ASTM) для дугового аддитивного производства. Это упростит и ускорит процедуру верификации ответственных компонентов для таких консервативных отраслей, как гражданская авиация, атомная энергетика и глубоководная нефтедобыча.
Часто задаваемые вопросы (FAQ)
Каковы показатели шероховатости поверхности деталей после печати 3DMP® и требуется ли им постобработка?
Поскольку технология использует дуговое наплавление проволоки большого диаметра, поверхность детали после печати имеет характерную волнистую структуру с высотой гребней в несколько миллиметров. Изделия 3DMP® позиционируются как высокоточные припусковые заготовки. Для достижения функциональных допусков и требуемой шероховатости финишная механическая обработка (фрезерование или точение) является обязательным этапом. Однако объем снимаемого металла сокращается на 60–80% по сравнению с обработкой монолитных поковок.
Каковы механические свойства изделий, полученных на станках Gefertec, по сравнению с традиционным прокатом или литьем?
Благодаря жестко контролируемой газовой защите среды и оптимизированным термодинамическим циклам, металл деталей 3DMP® обладает плотностью, близкой к 100% (отсутствуют пористость и раковины, характерные для литья). После проведения стандартной термической обработки (для снятия остаточных механических напряжений и гомогенизации микроструктуры) прочностные характеристики, предел текучести и относительное удлинение изделий полностью соответствуют, а в некоторых случаях превосходят показатели традиционного сортового проката или кованых аналогов.
С какими металлами и сплавами может работать технология 3DMP®?
Технология способна работать практически с любым металлом, который выпускается в виде сварочной проволоки и поддается дуговой сварке. В коммерческую матрицу доступных материалов входят углеродистые и нержавеющие стали, инструментальные стали, титановые сплавы (включая Ti-6Al-4V), никелевые суперсплавы (семейство Inconel), алюминиевые, медные и магниевые сплавы.
В чем главное преимущество технологии Gefertec перед порошковой 3D-печатью (LPBF)?
Главные преимущества — производительность и масштаб. Скорость наплавления 3DMP® измеряется килограммами в час, тогда как у порошковых лазерных систем она редко превышает десятки граммов в час. Кроме того, габариты камер порошковых принтеров жестко ограничены, а станки Gefertec позволяют выращивать детали весом в сотни килограммов и длиной в несколько метров. Наконец, сварочная проволока в разы дешевле специализированных мелкодисперсных металлических порошков и безопаснее в логистике и хранении.
Какова квалификация персонала, необходимого для обслуживания данных комплексов?
Работа с комплексами Gefertec требует от персонала компетенций на стыке двух дисциплин: классического программирования станков с ЧПУ (CAM-системы) и металлургии сварки. Оператор должен понимать специфику теплового вложения дуги и особенности кристаллизации металлов, однако рутинные процессы управления процессом минимизированы за счет автоматизированного программного обеспечения Gefertec.


